Tecnologías de lavado de autobuses: guía técnica
Panorama completo de los métodos de lavado exterior e interior, con definiciones de presión de trabajo, caudal, temperatura y tiempos de ciclo por tipo de unidad.
Leer artículo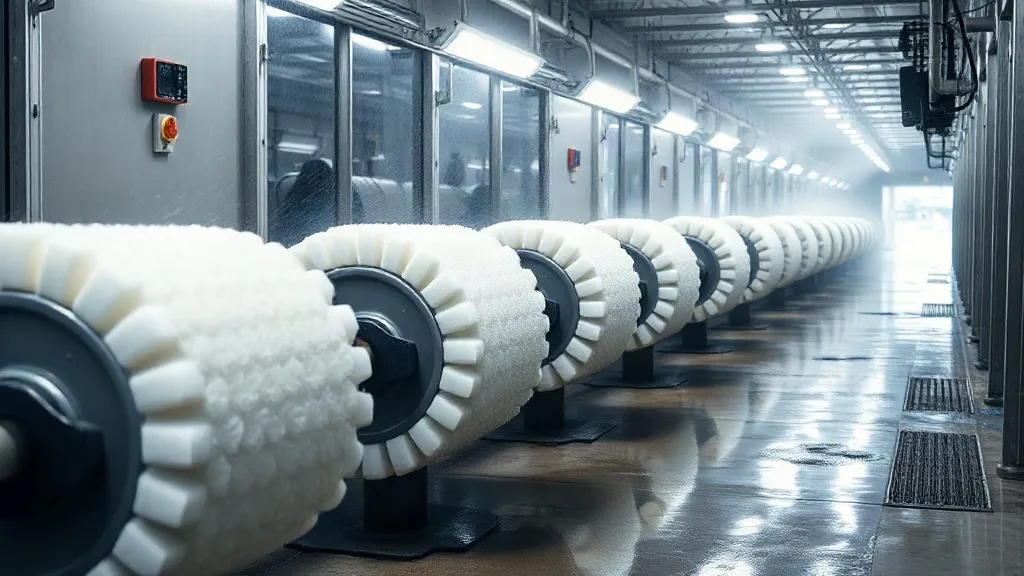
Documentación técnica · Pullman Lavado
El lavado de autobuses ha pasado de la manguera de media pulgada y el cepillo de raíz vegetal a túneles automatizados con rodillos de espuma de polietileno, dosificación química controlada y ceras hidrofóbicas. En esta página se documenta la evolución técnica del proceso, los consumos de agua asociados a cada etapa y los criterios que hoy se exigen a un sistema de lavado para flotas de transporte público en Chile.
El proceso se analiza en tres líneas complementarias. Cada una se documenta por separado, con parámetros de operación, consumos medidos y resultados registrados en flotas de distinto tamaño. La separación permite evaluar por separado el desgaste mecánico de la carrocería, el consumo de agua y la protección posterior de la pintura.
Panorama completo de los métodos de lavado exterior e interior, con definiciones de presión de trabajo, caudal, temperatura y tiempos de ciclo por tipo de unidad.
Leer artículoGeometría de los rodillos, densidad de la espuma entre 25 y 35 kg/m³, presión de contacto y control de la velocidad de avance del autobús durante el cepillado.
Leer artículoComposición, ángulo de contacto, duración del film y comportamiento frente a la lluvia, el polvo en suspensión y las sales de deshielo en rutas interurbanas.
Leer artículoDurante la primera mitad del siglo XX el lavado de autobuses se ejecutaba íntegramente a mano. Se empleaban mangueras de 1/2 pulgada, cepillos de raíz vegetal y detergentes en polvo preparados en tambores de 200 litros. El procedimiento consumía entre 350 y 450 litros de agua por unidad y ocupaba a tres operarios durante 40 o 50 minutos. La transición hacia métodos mecanizados comenzó a mediados de los años setenta, cuando las empresas de transporte urbano buscaron reducir el tiempo de inmovilización de la flota y estandarizar el resultado entre turnos.
El proceso se dividía en cuatro pasos fijos: remojo, cepillado por sectores, enjuague y secado al aire. La calidad dependía por completo de la técnica del operario, de modo que las diferencias entre unidades del mismo turno resultaban visibles. Los detergentes aniónicos en polvo dejaban residuos en los marcos de ventanilla y en las molduras de goma, y el secado al aire generaba manchas de cal en las zonas de sombra.
Los primeros pórticos automáticos se instalaron en terminales de Santiago y Valparaíso. Utilizaban cepillos de polietileno de alta densidad con filamentos rígidos de 2 a 3 mm y redujeron el tiempo de ciclo a 12 o 15 minutos. El sistema introdujo un problema nuevo: el micro-rayado de la pintura y de los vinilos publicitarios. La presión de contacto superaba los 4 bar y no existía control de velocidad, por lo que el resultado variaba según la habilidad del conductor para avanzar a paso constante.
El cambio de filamento rígido a espuma de polietileno de celda abierta, con densidad entre 25 y 35 kg/m³, redujo la presión de contacto a un rango de 0,8 a 1,5 bar. Paralelamente se introdujeron detergentes alcalinos con pH entre 11 y 12 para el desengrase de llantas y motores, y se separó el circuito de agua de enjuague del circuito de recuperación. Esta separación fue el primer paso medible en la reducción del consumo hídrico por unidad.
Los sistemas actuales incorporan control de dosificación por conductividad, sensores de presencia y programas diferenciados por tipo de unidad. La aplicación de ceras hidrofóbicas con ángulo de contacto superior a 100° prolonga el intervalo entre lavados y reduce el consumo de detergente por autobús. El enfoque moderno ya no se evalúa solo por limpieza visible, sino por costo por unidad, litros de agua por ciclo y conservación del recubrimiento.
400 → 95
Litros de agua por autobús entre 1980 y un túnel actual con recuperación del 70 %.
45 → 7
Minutos de tiempo de ciclo por unidad en el mismo periodo.
0,8–1,5 bar
Presión de contacto de los rodillos de espuma, frente a los 4–5,5 bar de los cepillos rígidos.
«El consumo de agua por autobús bajó de 400 litros en 1980 a 85–110 litros en un túnel con recuperación del 70 %. La reducción no provino de una sola innovación, sino del cambio de cepillo, de la separación de circuitos y del control de dosificación.»
La siguiente tabla resume los parámetros registrados en cuatro generaciones de equipos. Los valores corresponden a mediciones de operación en flotas urbanas e interurbanas y permiten dimensionar el impacto del cambio tecnológico sobre el costo por unidad y sobre la conservación de la carrocería.
| Parámetro | Lavado manual (1980) | Pórtico con cepillo rígido (1995) | Rodillos de espuma (2010) | Túnel con recuperación (2024) |
|---|---|---|---|---|
| Consumo de agua por unidad | 350–450 L | 220–280 L | 140–180 L | 85–110 L |
| Tiempo de ciclo | 40–50 min | 12–15 min | 8–10 min | 6–7 min |
| Presión de contacto | Variable, manual | 4,0–5,5 bar | 0,8–1,5 bar | 0,6–1,2 bar |
| Riesgo de micro-rayado | Bajo | Alto | Bajo | Muy bajo |
| Producto químico | Detergente en polvo aniónico | Alcalino pH 12 | Alcalino pH 11 con tensoactivos | Dosificación automática por conductividad |
| Recuperación de agua | 0 % | 0–15 % | 40 % | 65–75 % |
| Protección posterior | Ninguna | Ninguna | Cera líquida básica | Cera hidrofóbica > 100° |
| Mano de obra por turno | 3 operarios | 1 operario | 1 operario | 0,5 operario (supervisión) |
Los equipos suministrados se entregan con expediente técnico, protocolo de puesta en marcha y verificación de parámetros de operación. La documentación se archiva por unidad instalada y se actualiza en cada mantenimiento programado.
El enfoque moderno se apoya en tres componentes que operan de forma coordinada: el rodillo de espuma, el circuito de desengrase y la capa de cera hidrofóbica. La correcta integración de los tres determina el costo por unidad y la vida útil del recubrimiento de la carrocería. Los sistemas se configuran por tipo de unidad, ya que un autobús urbano de piso bajo exige parámetros distintos a un interurbano con frente de fibra de vidrio.
La espuma de celda abierta absorbe el agua y mantiene el filamento flexible durante todo el ciclo. El contacto se regula por distancia entre ejes de rodillo y por la velocidad de avance, que no debe superar los 3 km/h para conservar la presión dentro del rango previsto.
Se aplica un desengrasante alcalino con pH entre 11 y 12 sobre llantas, pasos de rueda y compartimento motor, con tiempo de contacto controlado de 60 a 90 segundos. El enjuague se realiza con presión dirigida para evitar que el producto alcance los discos de freno.
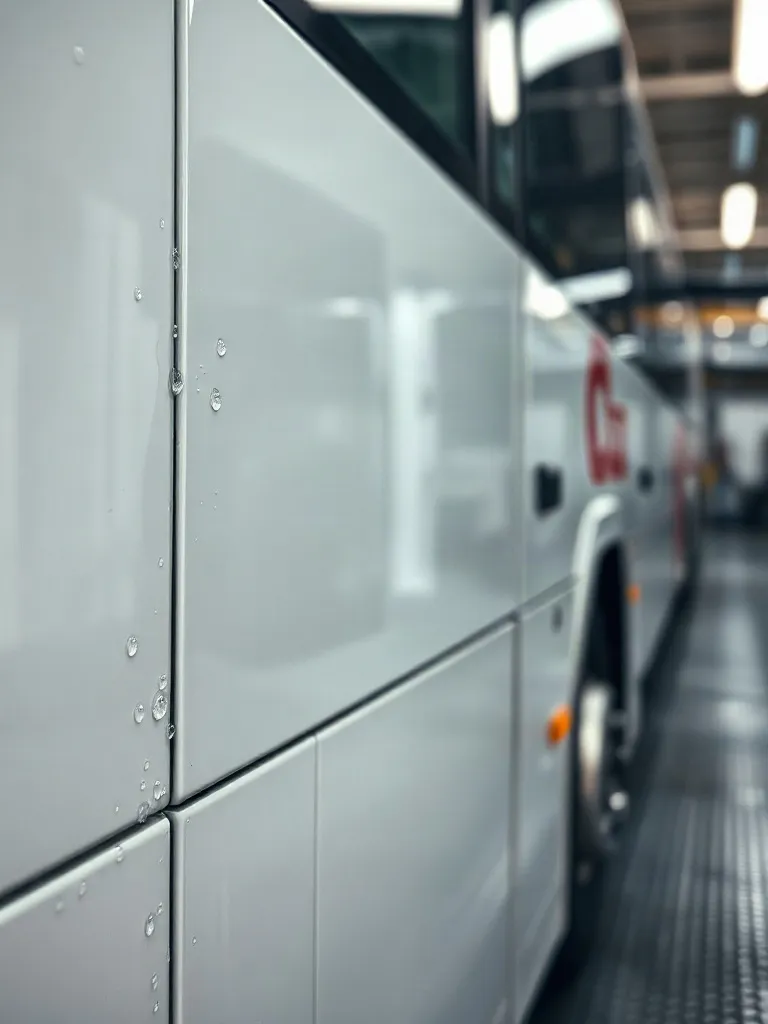
La cera forma un film con ángulo de contacto superior a 100°, lo que favorece el escurrimiento y reduce la adhesión de polvo. En flotas con rutas de tierra se observó una disminución del 30 % en la frecuencia de lavado respecto a unidades sin tratamiento.
El detalle de los parámetros de rodillo se documenta en sistemas de rodillos con espuma de polietileno, mientras que la química de protección se describe en ceras hidrofóbicas para carrocerías. Las dudas operativas más frecuentes se resuelven en la sección de preguntas frecuentes.
La evolución del lavado de autobuses puede resumirse en tres desplazamientos concretos: del cepillo rígido a la espuma flexible, del operario al control de dosificación, y del consumo lineal de agua a la recuperación por circuitos separados. Cada uno de estos cambios se tradujo en una reducción medible del costo por unidad y en una menor intervención sobre la pintura. Las flotas que mantienen procedimientos manuales parciales suelen registrar una mayor dispersión de resultados entre turnos.
Para una flota de más de 60 unidades, el criterio de selección ya no es la velocidad del equipo sino la estabilidad del proceso: presión verificable, dosificación automática y trazabilidad de ciclos. La documentación técnica de cada instalación permite auditar esos tres puntos y comparar el desempeño real frente a los valores de catálogo.